



Haben Sie schon einmal von einem Kunden gehört: „Ich habe gerade mit dem Bohren begonnen und einen Riss gehört“ oder „Ich habe gesägt und geschmolzener Kunststoff (Späne) hat das Blatt gestoppt“ oder „Meine Inspektionsabteilung hat in allen meinen Teilen Risse gefunden“.
Ich kann Ihnen sogar sagen, was die „Fabrik“ wahrscheinlich gesagt hat … „Sie haben einen Bohrer mit den falschen Abmessungen oder die falsche Vorschubgeschwindigkeit verwendet, oder das Sägeblatt war vom falschen Typ, oder sie hätten das Material zwischen den Arbeitsschritten glühen sollen.“
Das sagten wir immer, bis wir vor kurzem einem Kunden halfen, der eine GL30-Stange mit einem Durchmesser von 4 Zoll von einem anderen Werk anforderte. Sehen Sie sich die Ergebnisse von Drake’s KT820GF30 mit 4 Zoll Durchmesser und denen eines anderen 450GL30 an, die nacheinander auf genau derselben Maschine mit demselben Programm und denselben Werkzeugen bearbeitet wurden.
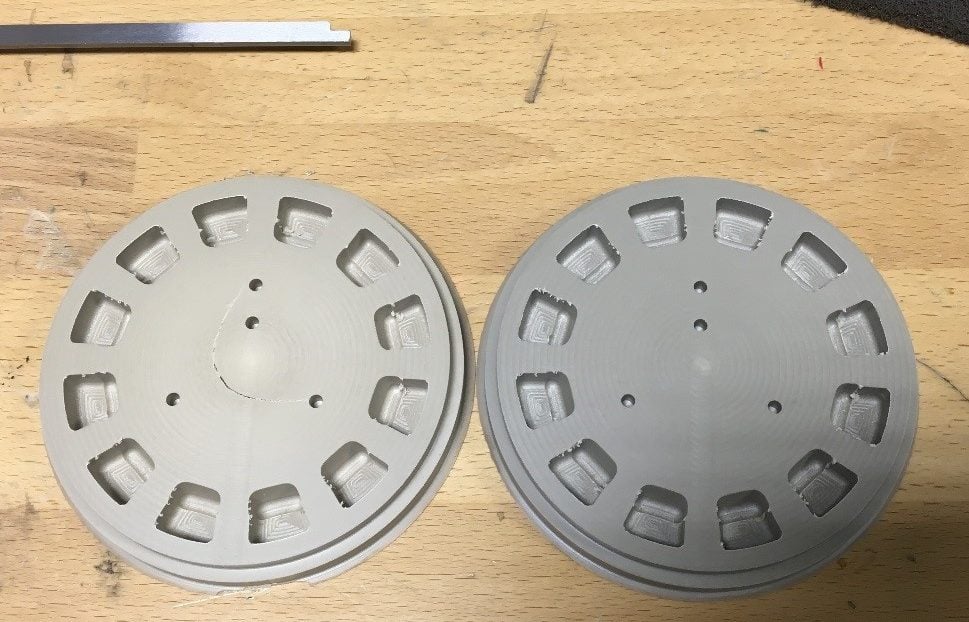
Sie können es immer noch nicht glauben… Sehen Sie sich das Video an, in dem unsere Jungs Teile ausführen. https://www.youtube.com/watch?v=6CTtlMjOIa4
Die gute Nachricht ist, dass wir die Teile retten konnten, da das fertige Teil einen ausreichend großen Innendurchmesser hatte.
Warum der Unterschied?
Die Extrusion von Hochtemperaturwerkstoffen wie PEEK erfordert eine sorgfältige Verarbeitung, einschließlich sehr langsamer Durchlaufgeschwindigkeiten, da das geschmolzene Polymer von seiner Schmelztemperatur von über 338 °C auf Umgebungstemperatur abkühlen muss. Dieser Temperaturgradient führt zu sehr hohen thermischen Spannungen im Material. Kombiniert man diese thermischen Spannungen mit dem Extrusionsdruck und den Kristallisationsspannungen, die für teilkristalline Materialien wie PEEK typisch sind, ergibt sich eine echte Herausforderung für die Verarbeitung. Fügen Sie nun Verstärkungen wie Glas- und/oder Kohlefasern hinzu, die die Zähigkeit (Dehnung) verringern, und Sie haben nun einen perfekten Sturm. Die Zeit hat bewiesen… „Eine nicht optimale Extrusionsverarbeitung kann nicht durch Glühen nach der Extrusion überwunden werden“.
Dank Drake’s Herangehensweise an alle unsere Extrusionsverfahren und unserer jahrzehntelangen Erfahrung in der Verarbeitung von Torlon ist es uns gelungen, die optimale Kombination aus Schmelztemperaturen, Drücken und Durchsatzraten zu ermitteln, um die weltweit beständigsten, spanbarsten und spannungsarmen PEEK-Formteile mit großem Durchmesser herzustellen.
Welche Rolle spielt die Wahl des Kunststoffs?
Unsere Erfahrungen zeigen, dass die KT-PEEK-Grades von Solvay besondere Verarbeitungsvorteile bieten, insbesondere bei der Verarbeitung von Stäben mit größerem Durchmesser und Platten mit dickeren Querschnitten. Das höhere Molekulargewicht und die breitere Verteilung der Molekulargewichte sorgen für eine bessere Zähigkeit/Stoßfestigkeit, um den mit dem Extrusionsprozess verbundenen Belastungen standzuhalten. Zur Veranschaulichung: Drake produziert sowohl kohlenstoffverstärkte PEEK-Stangen von Victrex als auch von Solvay, doch die Victrex CA PEEK-Stangen werden nur bis zu einem Durchmesser von 1 Zoll angeboten, während die KT820CF PEEK-Stangen bis zu einem Durchmesser von 6,5 Zoll extrudiert werden und sogar noch größere Durchmesser geplant sind.
Derzeit führen wir Stangen mit einem Durchmesser von 4, 4,5, 5, 5,5, 6 und 6,5 Zoll aus naturbelassenem, zu 30 % mit Glasfasern verstärktem und zu 30 % mit Kohlefasern verstärktem reinem PEEK.
- Ich suche nur kleine Mengen. Wir führen 60-Zoll-Längen, schneiden sie aber bei Bedarf auf Ihre Länge zu.
- Sie möchten lieber keine Rohlinge sägen. Kein Problem, wir schneiden auch Rohlinge mit unserer Präzisions-Cosan-Säge zu.
- Ich benutze bereits die Rute eines anderen, suche aber nach einem besseren Material. Sie liefern die Details, wir liefern das Muster.