

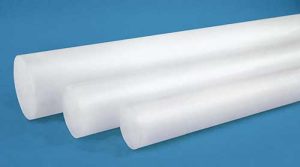


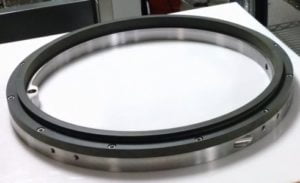
Torlon PAI wird für Anwendungen empfohlen, die unter extremen mechanischen Belastungen und Reibungskräften, bei Einwirkung von Strahlung und Chemikalien, unter kryogenen Bedingungen sowie bei hohen Temperaturen, die über die Grenzen der meisten Polymere hinausgehen, zuverlässig funktionieren müssen.
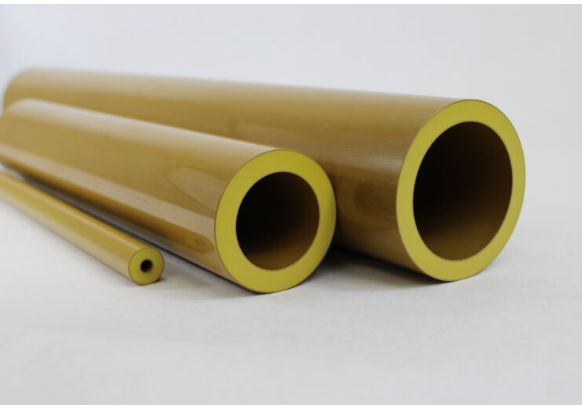
Torlon-Rohre haben sich bei der Bearbeitung von Bauteilen mit kreisförmiger oder rohrförmiger Geometrie für Anlagen, die unter diesen extremen Betriebsbedingungen arbeiten, als äußerst effizient erwiesen.
Welche Vorteile bietet das Torlon-Rohr?
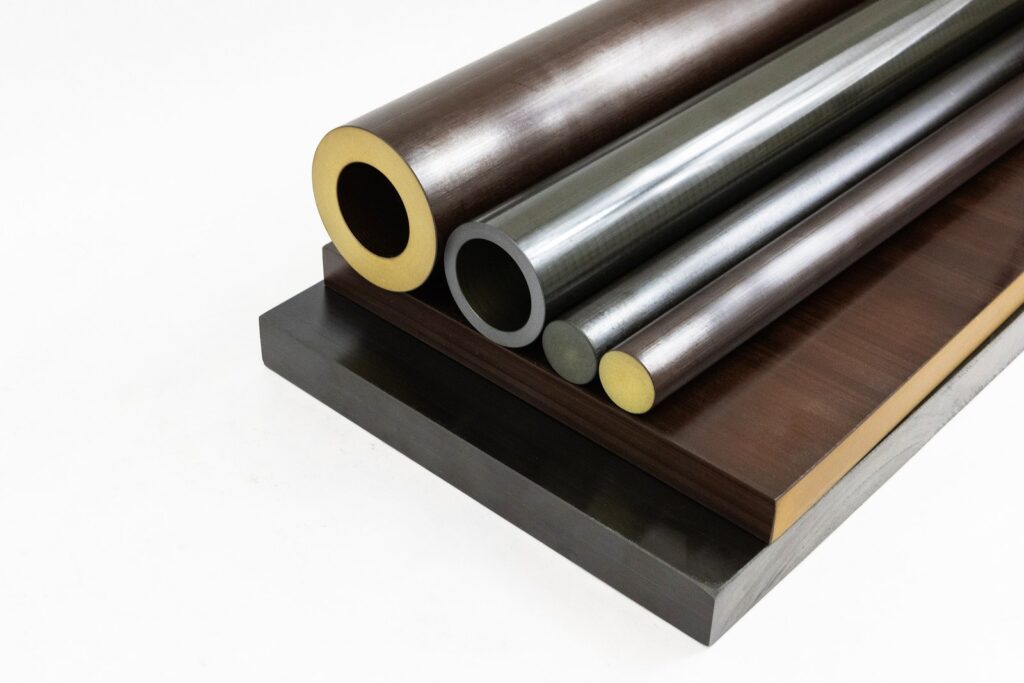
Unabhängig davon, ob ein Bauteil aus einem Torlon-Rohr, einer Torlon-Stange oder einer Torlon-Platte gefertigt wird, ist der Ausgangspunkt für die Materialauswahl die Kombination der Eigenschaften, die die verschiedenen Torlon-Grades bieten.
Leistungsvorteile von Torlon PAI
Torlon PAI bietet eine beeindruckende und unübertroffene Kombination von Eigenschaften. Die herausragendsten Leistungsmerkmale des Materials sind:
- Temperaturbeständigkeit – Torlon PAI weist unter Belastung eine hohe thermische Stabilität auf. Seine Glasübergangstemperatur (Tg) bzw. sein Erweichungspunkt von275 °C(527 °F) liegt höher als bei jedem anderen schmelzverarbeitbaren Thermoplast und ist bei allen Grades gleichbleibend. Die verschiedenen Torlon-Grades weisen zudem eine hohe Wärmeformbeständigkeitstemperatur von278 °C(532 °F) auf, die auf Standardtests gemäß ASTM basiert.
Torlon PAI behält seine Zähigkeit und Festigkeit auch bei kryogenen Temperaturen bei. Diese Eigenschaft in Verbindung mit seiner Strahlungsbeständigkeit hat dazu geführt, dass aus Torlon-Rohren gefertigte Funktionsteile für die Ausrüstung von Raumfahrzeugen spezifiziert wurden.
- Verschleißfestigkeit – Torlon PAI weist von Natur aus einen niedrigen Reibungskoeffizienten auf. Eine höhere Verschleißfestigkeit bieten Torlon 4301 und Torlon 4275. Diese verbesserten, verschleißfesten Grades sind mit verschiedenen Kombinationen von Festschmierstoffen wie PTFE, Graphit und Kohlefasern modifiziert, die gleichmäßig in die jeweilige Formulierung eingebunden sind. Sie verlängern die Lebensdauer von Betriebskomponenten und können die Zeiträume zwischen Betriebsunterbrechungen zum Austausch von Teilen verlängern, was zu einer erheblichen Steigerung der Produktivität und des Durchsatzes führt.
Als bearbeitbare Form für diese Lager- und VerschleißGrades wird häufig ein Torlon-Rohr gewählt. Es ist die wirtschaftlichste Form für die Bearbeitung von Dichtungen, Buchsen und anderen Anwendungen mit kreisförmigen Geometrien, die unter hohen dynamischen Belastungen zuverlässig funktionieren müssen.
Zusätzlich zu den Standard-Torlon-Grades stellt Drake Plastics drei verschiedene Drake PAI-Lager- und Verschleißtypen her, die zuvor von Syensqo produziert wurden, und verarbeitet diese zu Torlon-Rohren für eine Vielzahl von Anwendungsbereichen. Alle Typen werden aus Torlon-PAI-Kunststoff mit unterschiedlichen Anteilen an Festschmierstoffen gemäß den früheren Rezepturen von Syensqo hergestellt. Drake extrudiert die Halbzeuge mithilfe seiner einzigartigen Seamless Tube®-Technologie, wodurch Schweißnähte vermieden werden, die bei mit herkömmlichen Verfahren extrudierten Rohren Schwachstellen darstellen können.
- Hohe Festigkeit und Steifigkeit bei erhöhten Temperaturen – Eines der charakteristischen Merkmale von Torlon PAI ist, dass es seinen hohen Biegemodul auch bei Temperaturen beibehält, die über die Grenzen der meisten anderen Polymere hinausgehen. Das glasfaserverstärkte Torlon 5030 und das kohlefaserverstärkte Torlon 7130 weisen Füllstoffanteile auf, die die strukturelle Festigkeit des Materials auf ein noch höheres Niveau steigern.
- Formstabilität – Der niedrige Wärmeausdehnungskoeffizient des PAI-Polymers gewährleistet, dass Präzisionsbauteile, die aus Torlon-Rohren gefertigt werden, ihre kritischen Abmessungen auch bei schnellen Schwankungen der Betriebstemperaturen beibehalten. Die Kriechfestigkeit des Werkstoffs gewährleistet zudem die strukturelle Integrität der Bauteile unter Belastung.
- Chemische Beständigkeit – Torlon PAI ist beständig gegen eine Reihe von Chemikalien, darunter Düsentreibstoffe, Öle und verschiedene andere Kohlenwasserstoffe. Allerdings können Faktoren wie Temperatur und Druck die Leistungsfähigkeit eines Materials in einer bestimmten Umgebung beeinflussen. Es wird stets empfohlen, die chemische Beständigkeit für eine bestimmte Anwendung direkt beim Materiallieferanten zu überprüfen und letztendlich durch Tests der tatsächlichen Bauteile in ihrer Betriebsumgebung zu bestätigen.
Die Vorteile der Nachhärtung von Torlon-Rohren und spanend bearbeiteten Teilen
Die einzigartige chemische Zusammensetzung von Torlon PAI ermöglicht es, dass sich die Polymerketten während der thermischen Aushärtung ausdehnen und vernetzen. Der Vorteil besteht darin, dass unter optimalen Nachhärtungsbedingungen eine Außenoberfläche an Torlon-Rohren und spanend bearbeiteten Teilen entsteht, die sich durch die höchste Glasübergangstemperatur (Tg) sowie die beste Verschleiß- und Chemikalienbeständigkeit auszeichnet.
Eine ordnungsgemäße Nachhärtung erfordert in der Regel mehr als zwei Wochen bei der optimalen Temperatur von 500 °F/262 °C. Unter diesen Bedingungen entsteht die harte, dunkle Hochleistungsoberfläche, während das Material im Inneren weniger ausgehärtet bleibt. Bei der Bearbeitung der Oberfläche kommt zudem die hellere Farbe des inneren Materials zum Vorschein (Foto).
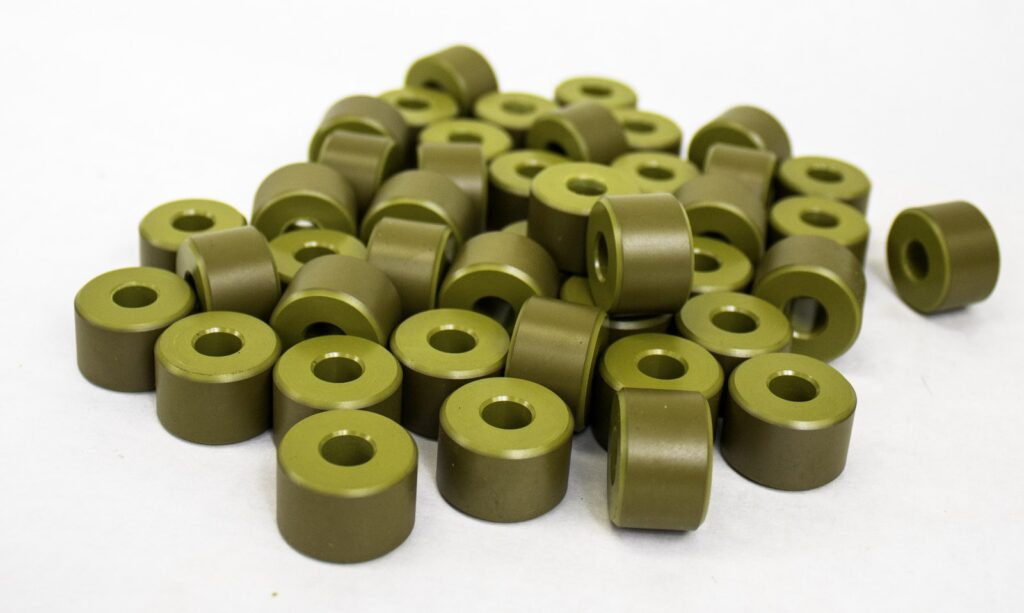
Bei Torlon-Rohren sorgt eine vollständige Nachhärtung für optimale Lager- und Verschleißeigenschaften an den Außen- und Innenflächen. Folglich können die Außen- und/oder Innenflächen als äußerst verschleißfeste und tragfähige Oberflächen für Anwendungen wie beispielsweise Rollen dienen. Sollte zur Erfüllung der Konstruktionsvorgaben eine Bearbeitung der optimierten Oberfläche erforderlich sein, empfiehlt es sich, die fertigen Teile nachzuverfestigen, um die idealen Eigenschaften an der Lager- und Verschleißfläche wiederherzustellen.
Drake Plastics ist ein führender Hersteller von Torlon-Rohren, der alle seine halbzeuge nachhärtet und über die Kapazitäten sowie das Fachwissen verfügt, auch bearbeitete Bauteile nachzu härten.
Vorteile von Torlon-Rohren bei der Herstellung von Bauteilen
Torlon-Rohre eignen sich ideal für Bauteilkonfigurationen wie Dichtungen und Ringe. Sie lassen sich zudem gut bearbeiten, sofern das Rohr ordnungsgemäß extrudiert und nachgehärtet wurde.
- Bearbeitbarkeit – Die Effizienz und Reproduzierbarkeit präziser Teiledimensionen bei der Bearbeitung hängen in erster Linie von der Qualität und Stabilität des extrudierten Torlon-Rohrs ab. Durch geeignete Extrusions- und Nachhärtungsbedingungen werden die inneren Spannungen im Torlon-Rohr minimiert, die andernfalls zu Verformungen während der Bearbeitung sowie bei Temperaturschwankungen in der Betriebsumgebung der Anlage führen können. Ein hochwertiges Torlon-Rohr hingegen gewährleistet spanend bearbeitete Teile mit wiederholbaren Präzisionstoleranzen und geringen Eigenspannungen.
- Fertigungsökonomie – Die Rohrkonfiguration ist die naheliegende Wahl für die Bearbeitung von Bauteilen wie Dichtungsringen, Zahnkränzen und Buchsen. Der im Vergleich zur Bearbeitung solcher Teile aus Stangenmaterial minimale Materialverlust ist von erheblicher Bedeutung.
In der Vergangenheit wurden einige Anwendungen mit großem Durchmesser ebenfalls aus Plattenmaterial gefertigt, was mit erheblichem Materialverlust verbunden war, da keine Torlon-Rohre in großen Abmessungen verfügbar waren. Drake Plastics hat jedoch eine Technologie entwickelt, mit der Torlon-Rohre in einer Vielzahl von Innen- und Außendurchmesser-Kombinationen extrudiert werden können, wodurch die Verwendung anderer, weniger effizienter Materialformen überflüssig wird.
Was sind die häufigsten Anwendungsbereiche von Torlon-Rohren?
Torlon-Rohre bieten Kosteneffizienz und hohe Leistungsfähigkeit für komplex bearbeitete Bauteile, die unter extremen Temperaturen sowie bei hohen statischen oder dynamischen Belastungen zuverlässig funktionieren müssen. Zu den typischen Anwendungsbereichen zählen:
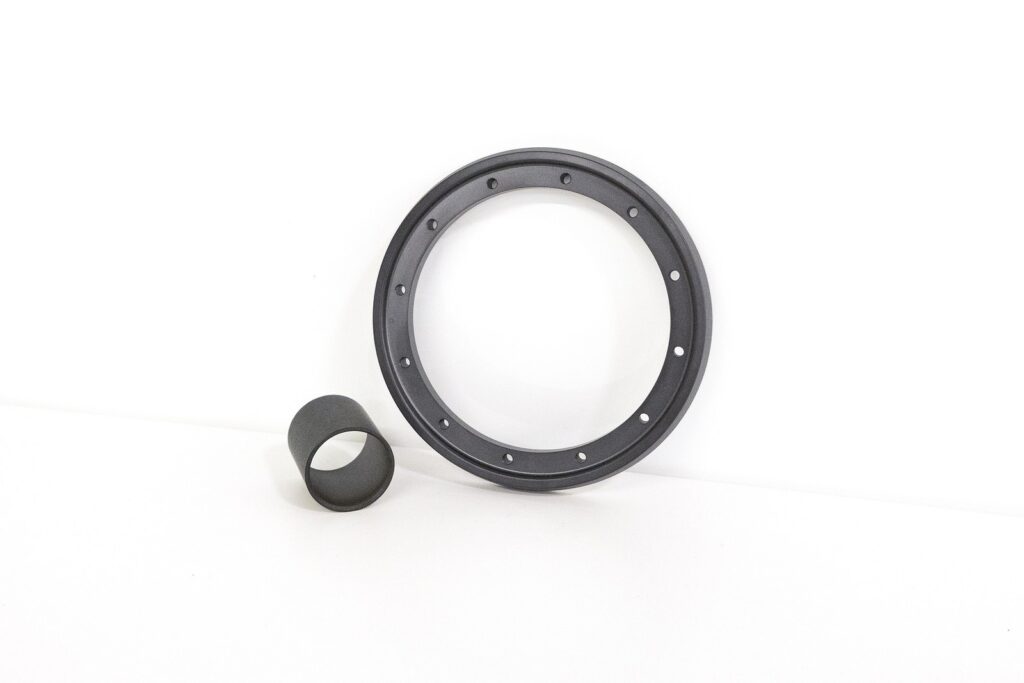
- Lagerhülsen und Buchsen – Torlon-Rohre werden häufig für bearbeitete Lagerhülsen, Buchsen und andere rotierende Verschleißteile verwendet und ersetzen oft Metall, das einer externen Schmierung bedarf. Torlon-Lager- und VerschleißGrades haben sich zudem in thermisch anspruchsvollen Anwendungen in Öl- und Gasausrüstungen im Bohrloch bewährt. Ihre zuverlässige Leistungsfähigkeit unter kryogenen Bedingungen und bei Strahlenbelastung hat zudem zu zahlreichen Anwendungen in der Luft- und Raumfahrt sowie bei Raumfahrtausrüstungen geführt.
- Verschleißringe, Führungsringe und Drucklagerkomponenten – Dank seiner hervorragenden Verschleißfestigkeit und geringen Kriechneigung eignet sich Torlon besonders gut für Bauteile, die Reibungskräften standhalten und unter hohem Druck ihre Abmessungen beibehalten müssen.
- Ventilsitze – Torlon PAI eignet sich besonders gut für Ventilsitzanwendungen, die auch bei hohen Temperaturen und Drücken oder unter hohen mechanischen Belastungen zuverlässig funktionieren müssen. Seine chemische Beständigkeit ist ein weiterer Grund für die häufige Verwendung dieses Werkstoffs bei solchen Bauteilen.
- Pumpen- und Kompressorkomponenten – Torlon ist ein häufig verwendetes Material für Kompressorringe, Pumpenhülsen, Lagerstützen und zylindrische Bauteile, die hohen Drücken, Temperaturen und Reibungskräften ausgesetzt sind.
- Komponenten für die Luft- und Raumfahrt sowie die Verteidigungsindustrie – Die Übereinstimmung von Torlon PAI mit den Anforderungen der FAA gemäß FAR 25.853 hinsichtlich Entflammbarkeit, Rauchentwicklung und Toxizität sowie mit den globalen AS9100-Normen für Luftfahrt, Verteidigung und Raumfahrt ist der Grund für seinen Einsatz in zahlreichen Struktur-, Lager- und Verschleißanwendungen in diesen Branchen. Es wird zudem als Rohrverbinder für Kraftstoffsysteme von Kampfflugzeugen verwendet.
- Bauteile für die Halbleiterfertigung – Torlon-Rohre werden zu Buchsen sowie zu thermischen und elektrischen Isolatoren und Trennelementen für Anlagen zur Halbleiterfertigung bearbeitet.
- Spezialkomponenten für die Automobilindustrie – Torlon wird in Drucklagern für Getriebe, speziellen Buchsen für Lenksysteme sowie in Komponenten für Turbolader und Kompressoren eingesetzt, die auch bei hohen Temperaturen und unter extremen mechanischen und dynamischen Belastungen eine hohe Leistungsfähigkeit erfordern.
In den Hochtechnologiebranchen weltweit ist die Nachfrage nach Torlon-Rohren für bearbeitete Bauteile stetig gestiegen, wobei der Anstieg durch die Ausweitung der Anwendungsbereiche in der Raumfahrt sowie bei Geräten zur Erforschung und Kartierung des Weltraums besonders ausgeprägt war.
Warum ist das Extrusionsverfahren für Torlon-Rohre von Bedeutung?
Torlon-Rohre werden in der Regel im Schmelzextrusionsverfahren hergestellt. Die Technologie der Rohrextrusion variiert jedoch innerhalb der Branche erheblich, was sich auf die Eigenschaften des spanend bearbeiteten Teils auswirken kann.
Beispielsweise ist die Verwendung einer „Spinnen“-Düse mit einem zentralen Dorn, der die Außen- und Innendurchmesser bestimmt, ein gängiges Verfahren zur Extrusion von starren Rohren aus Hochleistungskunststoffen. Allerdings teilen Spinnendüsen den Schmelzstrom in mehrere Fließwege auf, die dann Schweißnähte bilden, wenn sich das Material stromabwärts wieder vereinigt oder zur endgültigen Rohrform „verwebt“.
Schweißnähte können Schwachstellen im Torlon-Rohr darstellen, die bei Bauteilen, die hohen Ringbelastungen ausgesetzt sind, zu Problemen führen können. Zu den weiteren Problemen, die mit diesem Verfahren zur Extrusion von Torlon-Rohren verbunden sind, gehören ungleichmäßige Wandstärken.
Um diesen Problemen entgegenzuwirken, hat Drake Plastics die sogenannte „Seamless Tube®“-Technologie für Torlon und andere Hochleistungskunststoffe entwickelt. Das Verfahren ermöglicht einen homogenen Querschnitt ohne Fließ- oder Schweißnähte. Bei faserverstärkten Grades sorgt das Verfahren dafür, dass die Fasern in der Richtung ausgerichtet werden, die die Berstfestigkeit und die Beständigkeit gegen Ringbelastungen maximiert.
Die Fortschritte in der Extrusionstechnologie, die eine zuverlässigere Leistung ermöglichten, sowie die Erweiterung des Angebots an leicht erhältlichen Außen- und Innendurchmesser-Kombinationen haben weltweit zu einem deutlichen Anstieg der Einsatzmöglichkeiten von Torlon-Rohren in der maschinellen Bearbeitung geführt.
Neben den Extrusionsanlagen und den Anforderungen an die Düsen ist die Nachhärtung ein wesentlicher Bestandteil des Rohrextrusionsprozesses, um die volle Leistungsfähigkeit jeder Torlon-Form zu erzielen. Kompetente Extrusionsbetriebe verfügen über das Fachwissen, die Erfahrung und die Kapazitäten, um den Nachhärtungsschritt nach der Extrusion mit zuverlässigen Vorlaufzeiten und Lieferterminen für die in der Regel kritischen Torlon-Rohranwendungen zu bewältigen.